Płyta z pianki PCV—znana również jako deska Celuka, tablica Forex lub ekspandowany PVC — jest wszędzie. Reklama, meble, dekoracja wnętrz, opakowania. Jest to materiał, który znalazł zastosowanie niemal w każdej branży. Ale to, czy kupiona maszyna rzeczywiście może w sposób ciągły produkować stabilną, wysokiej jakości deskę, nigdy nie zależy od tego, jak nazywa się sprzęt. Chodzi o to, czy wiesz, jak go wybrać, dostroić i utrzymać.
Wytłaczarka pobiera proszek i arkusz wyjściowy. Jeśli na dowolnym etapie tego procesu coś jest nie tak, produkt pokaże to głośno i wyraźnie.
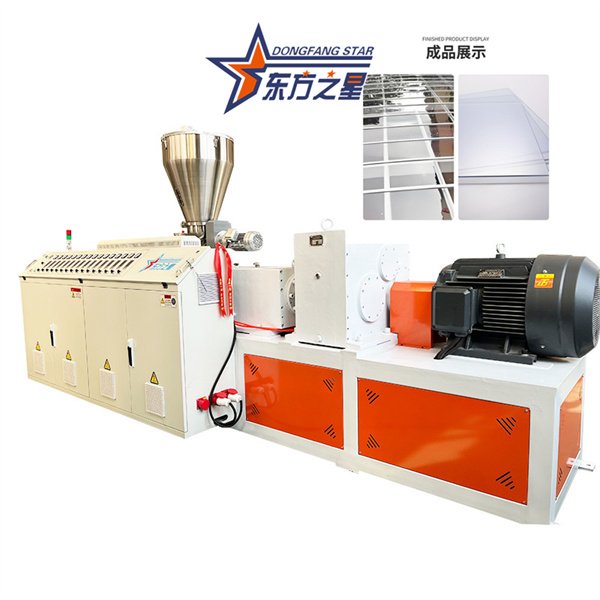
Linia do wytłaczania płyt piankowych PVC jest w swej istocie stożkową wytłaczarką dwuślimakową połączoną z pełną linią wylotową. Dlaczego stożkowa dwuślimakowa? Ponieważ proszek PVC ma słabą stabilność termiczną. Wytłaczarka jednoślimakowa generuje zbyt dużo ciepła tarcia – proszek zaczyna się rozkładać, zanim jeszcze się stopi. Z drugiej strony stożkowa podwójna śruba pozwala uniknąć nadmiernego ciepła tarcia podczas wytłaczania, zapobiegając rozkładowi stopu. Zapewnia stabilną wydajność, dobre mieszanie i doskonałą plastyczność, co czyni go idealnym wyborem do produkcji sztywnych produktów z PVC.
Wybierając sprzęt, zacznij od wydajności i specyfikacji produktu. Wydajność godzinowa zależy od modelu wytłaczarki. W typowej konfiguracji główna wytłaczarka SJZ80/156 w połączeniu z współwytłaczarką SJZ65/132 produkuje 400–500 kg/godzinę przy szerokościach płyt od 1220 mm do 2050 mm i grubościach od 3 mm do 30 mm. W przypadku grubszych płyt (20 mm i więcej) potrzebna jest wytłaczarka o wyższym momencie obrotowym. Im szersza płytka, tym bardziej wymagająca staje się sekcja projektowania matrycy i kalibracji chłodzenia — nie jest to coś, co można sfałszować za pomocą zwykłej maszyny.
Linia dolna jest równie krytyczna. Wytłaczarka to po prostu serce. Stół kalibracyjny, stojaki chłodzące, jednostka odciągowa i stacja cięcia określają płaskość deski i dokładność wymiarową. Kupując sprzęt, poświęć więcej czasu na ocenę całej linii, a mniej na przeglądanie olśniewających specyfikacji głównej wytłaczarki.
Najczęstszym problemem związanym z jakością płyt piankowych PCV jest kruchość – płyty łatwo się zatrzaskują. Ponad 90% problemów związanych z pękaniem płyt nie wynika z receptury, ale ze słabej plastyfikacji.
Plastyfikacja to proces, podczas którego proszek PVC jest podgrzewany i ścinany wewnątrz ślimaka, co powoduje całkowite otwarcie i splątanie łańcuchów molekularnych. Jeśli uplastycznienie nie jest całkowite, wnętrze deski przypomina słabo zagniecione ciasto – luźne, pozbawione wytrzymałości i podatne na pękanie.
Aby ocenić plastyczność, nie należy opierać się na dotyku ani wyglądzie. Sprawdź prąd głównego silnika wytłaczarki.
Prąd zbyt niski: Niewystarczająca plastyczność. Materiał jest zbyt „śliski” i nie utworzył lepkiego stopu – nie został odpowiednio obrobiony.Jeśli prąd jest zbyt niski, nie spiesz się ze zmianą receptury. Zwiększyć temperaturę stref 3 i 4 – sekcji uplastyczniania i sprężania – o 2–3°C. Lepkość stopu wzrośnie, opór ślimaka wzrośnie i prąd wzrośnie. Po wyregulowaniu temperatury należy odczekać 15–20 minut, aż system się ustabilizuje, obserwować zmianę prądu i dostrajać małymi krokami, aż prąd ustabilizuje się w pobliżu wartości docelowej.
Kontrola temperatury wytłaczania płyty z pianki PCV jest bardzo wybredna. Jeśli temperatura jest zbyt wysoka, materiał przedwcześnie spienia się wewnątrz beczki, powodując pękanie stopu i szorstką powierzchnię płyty. Jeśli jest zbyt niska, uplastycznienie jest niepełne, a powierzchnia płyty staje się nierówna.
Regulacja temperatury całej linii zasadniczo obejmuje trzy strefy:
| Strefa | Lokalizacja | Zasada |
|---|---|---|
| Strefa grzewcza | Przed otworem odpowietrzającym (sekcja zasilająca + sekcja sprężająca) | Nieco wyższa temperatura, szybkie dostarczanie ciepła |
| Strefa stałej temperatury | Za otworem odpowietrzającym (sekcja odpowietrzająca + sekcja dozująca) | Ciepło ścinania jest już wystarczające; potrzebne jest sterowanie zarówno ogrzewaniem, jak i chłodzeniem |
| Strefa utrzymania temperatury | Głowica, adapter i korpus matrycy | Nieco niżej niż sekcja wytłaczania, aby utrzymać wytrzymałość stopu |
Badania sugerują proces referencyjny w przypadku wytłaczania sztywnych, niskopieniących płyt PCV: prędkość ślimaka 38–42 obr./min, temperatura matrycy 180–190°C, co skutkuje mniejszą gęstością płyty i lepszą strukturą komórkową. Ale to jest tylko odniesienie. Rzeczywistą produkcję należy dostosować w oparciu o sprzęt, recepturę i grubość produktu.
Szczególnie problematyczna jest temperatura matrycy. Zbyt niska powoduje utratę elastyczności stopu, co powoduje rozdarcie deski. Zbyt wysoka powoduje spadek wytrzymałości stopu, pękanie pęcherzyków i na powierzchni płyty tworzą się puste przestrzenie.
Ciśnienie wytłaczania jest kluczem do skutecznego spieniania. Przy wystarczającym ciśnieniu pęcherzyki są drobne i gęste. Przy niewystarczającym ciśnieniu pęcherzyki są duże i nierówne, a powierzchnia deski cierpi. Prąd silnika głównego i ciśnienie głowicy są niezawodnymi wskaźnikami kontroli temperatury: przy dobrym uplastycznieniu zarówno prąd, jak i ciśnienie są stabilne. Kiedy plastyczność jest słaba, ciśnienie się zmienia, a prąd jest niestabilny.
Prędkość wkręcania również ma znaczenie. Wyższa prędkość oznacza większą wydajność, ale temperatura stopu szybko rośnie, a kontrola procesu staje się bardziej wymagająca. Jednakże spienianie jest bardziej równomierne, a jakość powierzchni lepsza. Zbyt mała prędkość oznacza słabą plastyczność, niską wydajność i szorstką powierzchnię płyty. Dodatkowo należy monitorować czas przebywania materiału w cylindrze i matrycy: jest za krótki i środek porotwórczy nie rozkłada się całkowicie, co skutkuje większą gęstością płyty; zbyt długo i następuje nadmierne pienienie, pogarszające właściwości mechaniczne.
Wytłaczarka jest zbudowana do przetwarzania materiału. Ale jeśli go nie utrzymasz, zamiast tego pożre Twoje zyski.
Regularne czyszczenie pozostałości: Żywica PVC pozostawiona na śrubach, cylindrach i matrycach z czasem twardnieje, blokując ścieżki przepływu i zużywające się elementy. Po wyłączeniu i ochłodzeniu zdemontuj odpowiednie części i wyczyść je za pomocą środka czyszczącego zalecanego przez producenta lub miękkich narzędzi. Podczas czyszczenia ślimaka zmniejsz główną prędkość do około 5 obr./min, aby zminimalizować zużycie, i użyj sprężonego powietrza, aby wielokrotnie przedmuchać otwór zasilający i otwór odpowietrzający.
| Objaw | Prawdopodobna przyczyna | Działanie naprawcze |
|---|---|---|
| Deska krucha, łatwo pęka | Słaba plastyfikacja; niski prąd silnika | Zwiększ temperaturę w strefie 3–4 o 2–3°C; poczekaj 15–20 minut |
| Szorstka powierzchnia deski | Temperatura matrycy za wysoka lub za niska; pęknięcie stopu | Dostosuj temperaturę matrycy małymi krokami (±2°C na raz) |
| Nierówna struktura bąbelków | Niewystarczające ciśnienie wytłaczania; wahania ciśnienia | Sprawdź temperaturę matrycy; sprawdź pakiet ekranowy pod kątem blokady |
| Zmieniający się prąd silnika | Niestabilna plastyfikacja; nieregularne karmienie | Sprawdź temperaturę sekcji zasilającej; sprawdzić konsystencję podawanego materiału |
| Zmiana grubości płyty | Nierówna prędkość odciągania; szczelina między wargami nie jest jednolita | Dostosuj prędkość odciągu; sprawdź śruby regulacyjne krawędzi matrycy |
| Wycieki wody w sekcji chłodzenia | Zużyte uszczelki; luźne okucia | Wymienić uszczelki; dokręcić połączenia przewodu chłodzenia |
Technologia wytłaczania płyt piankowych PVC jest dojrzała. Rama, śruby i systemy kontroli temperatury — wszyscy je budują. Różnica polega na tym, czy po otrzymaniu sprzętu można dostroić cztery zmienne — temperaturę, prędkość, ciśnienie i recepturę — tak, aby współpracowały ze sobą w oparciu o specyficzne warunki panujące w hali produkcyjnej.